5052 H18 Алюмініевая фальга для сотавых стрыжняў
Ячэйныя стрыжні з'яўляюцца асновай сучасных лёгкіх, высокатрывалыя панэлі, якія выкарыстоўваюцца ў аэракасмічнай прамысловасці, аўтамабільны, марская, энергія ветру, і архітэктурныя прыкладанні. Прадукцыйнасць гэтых ядраў залежыць ад старанна распрацаванай камбінацыі матэрыялаў, геаметрыі, і працэсы склейвання. Сярод найбольш важных кампанентаў - алюмініевая фальга, якая ўтварае сценкі клетак у пэўных канфігурацыях сот. Пры распрацоўцы для патрабавальных умоў, 5052 Алюмініевая фальга H18 для сотавых стрыжняў прапануе пераканаўчае спалучэнне трываласці, формуемость, ўстойлівасць да карозіі, і тэхналагічнасць, што робіць яго добра прыдатным для сотавых стрыжняў.
Чаму сотавыя ядра абапіраюцца на алюмініевую фальгу
- Лёгкі вага і высокая калянасць: Ячэйныя стрыжні зніжаюць вагу панэлі, захоўваючы пры гэтым калянасць, вырашальны фактар у аэракасмічнай і аўтамабільнай канструкцыі.
- Ядро - цэласнасць сценкі: Ядра на аснове фальгі абапіраюцца на тонкія, дакладна сфармаваныя клеткі, сценкі якіх павінны супраціўляцца паглыбленню, выцясненне, і мясцовае выгіб падчас службы, узлёты, і пасадачныя нагрузкі.
- Сумяшчальнасць з клеем: Асноўны матэрыял павінен спрыяць надзейнаму счапленню з асабовымі лістамі і пакрыццямі без празмернай дэградацыі паверхні.
- Экалагічная трываласць: Многія соты працуюць у цяжкіх умовах - саляныя туманы, вільготнасць, цыклічнасць тэмпературы - патрабуецца ўстойлівасць да карозіі і стабільныя механічныя ўласцівасці.
5052 Алюмініевая фальга H18 адпавядае гэтым патрэбам дзякуючы спалучэнню ўмеранага ўтрымання магнію для трываласці, добрая формуемость для стварэння аднастайных клеткавых сценак, і надзейная ўстойлівасць да карозіі, асабліва ў марскіх умовах.
На практыцы, пастаўшчыкі і дызайнеры падбіраюць таўшчыню фальгі, шырыні, і загартаваць, каб збалансаваць калянасць, талерантнасць да пашкоджанняў, і эфектыўнасць вытворчасці для канкрэтнай геаметрыі сот.
Што робіць 5052 H18 падыходзіць для сотавых стрыжняў
- Суадносіны сілы і вагі: 5052 забяспечвае больш высокую трываласць, чым многія іншыя сплавы серыі 5xxx ў отожженных або менш загартаваных станах, захоўваючы пры гэтым добрую пластычнасць для ўтварэння ў клеткавыя сценкі.
- Стабільнасць памераў: Тэмпература H18 адпавядае піку трываласці пасля значнай працоўнай загартоўкі, які дапамагае падтрымліваць геаметрыю вочак пад нагрузкай і падчас склейвання.
- Ўстойлівасць да карозіі: Багатыя магніем сплавы 5xxx дэманструюць трывалую каразійную ўстойлівасць у многіх асяроддзях, перавага для марскога і вонкавага прымянення, дзе сотавыя ядра падвяргаюцца ўздзеянню вільготнасці і саляных пырскаў.
- Фармовальнасць і тэхналагічнасць: Фальга, вырабленая ў тэмпературы Н18, прыдатная для хуткаснай пракаткі, дакладны кантроль таўшчыні, і аднастайная аздабленне паверхні - гэта вельмі важна для аднастайных сценак клетак і надзейнага клею.
У астатняй частцы гэтага артыкула, мы падрабязна вывучым ўласцівасці матэрыялу, параўнаць 5052 H18 з аналагічнымі прадуктамі, і абмеркаваць практычныя наступствы для праектавання і вытворчасці сотавага ядра.
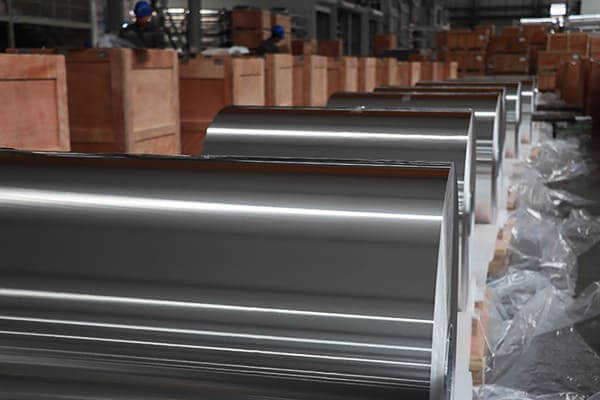
5052 H18 Алюмініевая фальга для сотавых стрыжняў
Агляд 5052 Алюмініевая фальга H18
Што ёсць 5052 Алюмініевая фальга H18?
5052 ўяўляе сабой алюмініева-магніевы сплаў, частка серыі 5xxx. Ён не паддаецца тэрмічнай апрацоўцы і набірае сваю трываласць у асноўным за кошт працоўнай загартоўкі.
Тэмпература H18 паказвае на высокі ўзровень дэфармацыйнага ўмацавання, які дасягаецца праз паслядоўнасць этапаў халоднай апрацоўкі, што прыводзіць да адносна высокай цякучасці і трываласці на разрыў для гэтага сплаву ў форме фальгі..
У аплікацыях з фальгі, Тэмпература H18 падтрымлівае надзейнае фарміраванне клеткавай сценкі, захоўваючы пры гэтым магчымасць фарміравання, дастатковую для прадухілення парэпання або разрыву падчас зборкі і злучэння клетачнай сценкі.
Асноўныя ўласцівасці 5052 у тэмпературы Н18:
- Сплаў: Аль-Мг (прыбл. Mg 2,2–2,8%)
- Тэмпература: H18 (напружанне загартавана да максімальнай трываласці)
- Шчыльнасць: ~2,70 г/см³
- Ўстойлівасць да карозіі: Выдатна падыходзіць у марскіх умовах (не такі моцны, як марскія сплавы самага высокага класа, але пераўзыходзіць многія іншыя сплавы 5xxx)
- Цеплаправоднасць: Умераны для алюмініевых сплаваў; дастаткова для многіх асноўных прыкладанняў
- Дыяпазон таўшчынь, які звычайна выкарыстоўваецца для сотавых стрыжняў: звычайна ад каля 20 мкм да 125 мкм (0.020–0,125 мм) у залежнасці ад канструкцыі ядра і геаметрыі ячэйкі
- Тыповая аздабленне паверхні: гладкі, шчотка, або варыянты з пакрыццём; даступныя варыянты з палімерным або аксідным пакрыццём
Заўвага: Спецыфічныя механічныя ўласцівасці змяняюцца ў залежнасці ад таўшчыні плёнкі, шырыня, і дакладны маршрут вытворчасці.
Прыведзеныя ніжэй лічбы з'яўляюцца рэпрэзентатыўнымі значэннямі і павінны быць пацверджаны з пастаўшчыком для дадзенай партыі.
Чаму тэмпература H18 важная для сотавых стрыжняў
- Аптымізацыя трываласці: H18 забяспечвае больш трываласці, чым з нізкім характарам (як H12, H14) за кошт дадатковай загартоўкі, дапамагаючы супрацьстаяць прагіну клетачнай сценкі пры сціскальнай нагрузцы.
- Баланс фармаванасці: Хоць H18 мацней, ён захоўвае дастатковую пластычнасць для фарміравання геаметрыі з шчыльнымі ячэйкамі без заўчаснага парэпання.
- Кансістэнцыя: Добра кантраляваная тэмпература H18 забяспечвае аднастайныя механічныя ўласцівасці ўсёй фальгі, што азначае прадказальную прадукцыйнасць ядра і паводзіны сувязі.
Тыповыя характарыстыкі фальгі для сотавых стрыжняў
- Таўшчыня: 20–80 мкм (0.020–0,080 мм) з'яўляецца агульным для тонкасценных сотавых стрыжняў; некаторыя канструкцыі могуць быць тоўшчы або танчэй у залежнасці ад памеру клеткі і патрабаванняў да нагрузкі.
- Шырыня: Шырыня шпулькі звычайна вагаецца ад 600 каб 1500 мм для вытворчасці вялікіх аб'ёмаў, з меншай шырынёй, магчымай для нестандартных або абмежаваных серый.
- Аздабленне паверхні: Голы метал (без пакрыцця) або існуюць варыянты з палімерным пакрыццём; аксідная апрацоўка паверхні або палімерныя выпускі могуць быць выкарыстаны для адаптацыі склейвання і раз'яднання з асабовымі лістамі і клеямі.
- Якасць краю: Жорсткія допускі па таўшчыні (±1–5 мкм у залежнасці ад таўшчыні) і гладкія краю для мінімізацыі канцэнтрацыі напружання падчас фармавання і склейвання.
- Пакрыцці: Палімерныя пакрыцця (напрыклад, фторпалімерныя або аддзяляльныя пласты на аснове ІП) можа выкарыстоўвацца для палягчэння прадукцыйнасці клею і прастаты апрацоўкі падчас зборкі.
У наступнай табліцы прадстаўлены кароткі тыповы здымак 5052 Параметры фальгі H18, якая выкарыстоўваецца для сотавых стрыжняў.
Значэнні рэпрэзентатыўныя і павінны быць пацверджаны з пастаўшчыком для канкрэтнай партыі вытворчасці.
| Параметр | Тыповы дыяпазон / Каштоўнасць | Ноты |
|---|---|---|
| Сплаў | 5052 | Сплаў Al-Mg, не паддаецца тэрмічнай апрацоўцы |
| Тэмпература | H18 | Пік трываласці пасля працоўнай загартоўкі |
| Таўшчыня | 20–80 мкм | Звычайна 0,020–0,080 мм для стрыжняў |
| Шырыня | 600-1500 мм | Вялікая шырыня шпулькі для эфектыўнасці |
| Шчыльнасць | ~2,70 г/см³ | Стандарт для алюмініевых сплаваў |
| Трываласць на разрыў UTS | ~230–270 МПа | Залежыць ад таўшчыні і нагартавання |
| Мяжа цякучасці 0.2% зрушэнне | ~140–170 МПа | Тэмпература вышэйшая за адпаленую |
| Падаўжэнне (працадзіць) | 6–14% | Паменшаная адносна отожженной фальгі |
| Ўстойлівасць да карозіі | Выдатна падыходзіць у марскіх умовах | Лепш, чым многія сплавы серыі не 5000 |
Вытворчы працэс: ад нарыхтоўкі да фальгі ў Н18
- Ліццё і гамагенізацыя: Першасныя алюмініевыя нарыхтоўкі плавяцца і гамагенізуюць для забеспячэння аднастайнага хімічнага складу і мікраструктуры.
- Закатаць у фальгу: Расплаўлены метал адліваецца ў пліты, затым гарачай пракаткі да прамежкавых памераў і пасля халоднай пракаткі да таўшчыні фальгі. У працэсе халоднай апрацоўкі адбываецца асноўная дэфармацыйная загартоўка пры тэмпературы H18.
- Гартаванне: Далей фальга апрацоўваецца адпаведнымі этапамі адпалу (пры неабходнасці) і паслядоўнасці халоднай апрацоўкі для дасягнення H18. Дакладная паслядоўнасць загартоўкі залежыць ад жаданых канчатковых механічных уласцівасцей і магчымасцей вытворчай лініі.
- Аздабленне паверхні: Аздабленне паверхні з фальгі можна пакінуць як голы метал, злёгку пэндзлем, або з пакрыццём, у залежнасці ад наступных патрабаванняў да склейвання з сотавымі асабовымі лістамі і клеямі.
- Праверкі якасці: Допускі па таўшчыні правяраюцца з дапамогай дакладнай метралогіі. Іншыя важныя праверкі ўключаюць якасць паверхні, краю зубчыкамі, і металургічныя аналізы для пацверджання тэмпературы і механічных уласцівасцей.
Кантроль працэсу забяспечвае аднастайныя ўласцівасці па шырыні і папярок рулонаў.
Для сотавых стрыжняў, стабільнасць памераў мае вырашальнае значэнне, таму што нязначныя варыяцыі таўшчыні могуць змяніць геаметрыю вочак і характарыстыкі панэлі.
Уласцівасці матэрыялу і прадукцыйнасць
Асновы хімічнага складу
5052асноўныя характарыстыкі зыходзяць ад магнію як асноўнага легіруючага элемента (плюс мікраэлементы). Магній у дыяпазоне 2,x працэнта забяспечвае:
- Палепшаная трываласць у параўнанні з чыстым алюмініем
- Падвышаная ўстойлівасць да карозіі, асабліва ў марскіх умовах
- Добрая свариваемость і формуемость
Хоць гэта і не самы моцны сплаў у сямействе 5xxx, 5052 прапануе практычны баланс сіл, пластычнасць, і ўстойлівасць да карозіі падыходзіць для многіх асноўных прыкладанняў.
У Н18 тэмп, дадатковае працоўнае ўмацаванне дае больш высокі мяжа цякучасці і трываласць на разрыў за кошт некаторай пластычнасці, што часта прымальна для асноўных сцен, якія павінны падтрымліваць геаметрыю пад нагрузкай.
Механічныя ўласцівасці (рэпрэзентатыўныя каштоўнасці для 5052 H18)
- Трываласць на разрыў (Ots): прыкладна 230–270 Мпа
- Мяжа цякучасці (0.2% зрушэнне): прыкладна 140–170 МПа
- Падаўжэнне (працэнтаў): прыкладна 6–14% (залежыць ад таўшчыні і апрацоўкі)
- Цвёрдасць: мяняўся па таўшчыні і апрацоўцы, звычайна ў дыяпазоне сярэдняй цвёрдасці для фальгі
Майце на ўвазе, што фальга, якая выкарыстоўваецца ў сотавых стрыжнях, пры механічных выпрабаваннях паводзіць сябе інакш, чым масавы ліст.
Узаемадзеянне з клеевымі лініямі, асабовыя лісты, і геаметрычныя абмежаванні сотавых вочак часта змяняюць некаторыя эфектыўныя ўласцівасці сабранай панэлі.
На практыцы, інжынеры выкарыстоўваюць тэставыя купоны і тэсціраванне на ўзроўні панэлі, каб праверыць асноўную прадукцыйнасць для канкрэтнага дызайну.
Устойлівасць да карозіі і экалагічнасць
5052 вядомы сваёй выдатнай устойлівасцю да карозіі, асабліва ў параўнанні з іншымі сплавамі Al-Mg, якія не паддаюцца тэрмічнай апрацоўцы.
Ён утварае ахоўную аксідную плёнку і супрацьстаіць кропкавай і шчыліннай карозіі ў многіх асяроддзях.
Для марскога або вільготнага асяроддзя, гэта важная перавага для сотавых стрыжняў, якія выкарыстоўваюцца ў салонах самалётаў, якія падвяргаюцца ўздзеянню вільготнасці, або ў вонкавых панэлях фюзеляжа з ахоўнымі пакрыццямі.
Аднак, для самай агрэсіўнай марской службы, сплавы, такія як 5083 і 5086 прапануюць яшчэ большую ўстойлівасць да карозіі.
Гэта сказаў, 5052 застаецца добрым выбарам, калі баланс ўстойлівасці да карозіі, формуемость, і сіла важная.
Цеплавыя і акустычныя ўласцівасці сотавых стрыжняў
- Цеплавы: Алюмініевая фальга і ячэістыя стрыжні звычайна забяспечваюць сціплыя цеплавыя шляхі ў параўнанні з суцэльнымі металічнымі панэлямі. Аднак, яны могуць уплываць на паводзіны цеплавых мастоў у зборках, асабліва пры выкарыстанні ў аэракасмічных або аўтамабільных салонах з цеплавымі нагрузкамі ад абсталявання.
- Акустычны: Ячэйныя стрыжні могуць быць распрацаваны для аптымізацыі акустычных характарыстык шляхам уплыву на імпеданс і дэмпфаванне. Характарыстыкі калянасці да масы забяспечваюцца 5052 Фальга H18 дапамагае ствараць цвёрдыя панэлі, якія спрыяюць спрыяльным акустычным характарыстыкам у адпаведных дыяпазонах частот.
Гэтыя аспекты варта ўлічваць у агульным дызайне сістэмы, не толькі ў спецыфікацыі матэрыялу фальгі.

Дысплей з алюмініевымі сотавымі стрыжнямі
Прымяненне і дызайн 5052 H18 Алюмініевая фальга для сотавых стрыжняў
Структура ядра сот і адгезійныя ўзаемадзеяння
- Геаметрыя клеткі: Памер клеткі, арыентацыя сцяны, і таўшчыня сцен уплываюць на апорную здольнасць. Сценкі з фальгі павінны быць аднастайнымі, каб падтрымліваць пастаянную геаметрыю ячэйкі і прадухіляць мясцовае прагінанне.
- Склейванне: Клеі, якія выкарыстоўваюцца для склейвання пярэдняга і задняга бакоў з асноўнай часткай, залежаць ад павярхоўнай энергіі і ўзаемадзеяння з фальгой і любымі пакрыццямі. Аголеная металічная фальга можа запатрабаваць апрацоўкі паверхні або грунтоўкі для аптымізацыі адгезіі, у той час як фальга з пакрыццём можа дапамагчы ў вызваленні або склейванні пры неабходнасці.
- Цеплавая сумяшчальнасць: Падчас зацвярдзення, клеі, асабовыя лісты, а стрыжань павінен вытрымліваць тэмпературны профіль без расслаення або празмерных рэшткавых напружанняў. Тэмпература фальгі можа ўплываць на тое, як пласт пашыраецца або сціскаецца пры награванні.
Паказчыкі эфектыўнасці: трываласць да вагі, калянасць, талерантнасць да пашкоджанняў
- Суадносіны трываласці да вагі: Уклад стрыжня ў калянасць панэлі з'яўляецца функцыяй механічных уласцівасцей фальгі, геаметрыя клеткі, і таўшчыня сценак. Больш высокая трываласць фальгі, як 5052 H18 паляпшае калянасць сцен, памяншэнне агульнага прагіну панэлі пад нагрузкай.
- Калянасць: Спалучэнне геаметрыі стрыжня і трываласці матэрыялу дае высокую ўдзельную калянасць, жаданая асаблівасць для аэракасмічных і аўтамабільных кампанентаў, дзе вага вельмі важная.
- Устойлівасць да пашкоджанняў: Сцены з фальгі павінны супрацьстаяць увагнутасці, надрыў краю, і нязначныя хімічныя або механічныя пашкоджанні. Трываласць і пластычнасць дапамагаюць паглынаць мікрапашкоджанні без катастрафічнага збою.
Цеплавыя і акустычныя ўласцівасці
- Дыяпазон тэмператур: У многіх прыкладаннях, сотавыя стрыжні распрацаваны для працы ў шырокім дыяпазоне тэмператур. Не паддаецца тэрмічнай апрацоўцы 5052 азначае, што ён застаецца працаздольным у тыповых дыяпазонах тэмператур у салоне самалёта і салоне аўтамабіля, з добрым захаваннем уласцівасцяў пасля тэрмічных цыклаў.
- Акустычнае дэмпфаванне: Спалучэнне геаметрыі ячэек і жорсткасці стрыжня ўплывае на перадачу гуку. У той час як ядра ў асноўным уплываюць на калянасць і вагу, дынамічная рэакцыя стрыжня пры вібрацыйнай нагрузцы спрыяе агульным акустычным характарыстыкам.
Практычныя рэкамендацыі па афармленні
- Выбар таўшчыні: Для моцных, лёгкія ядра, больш тонкая фальга можа быць выкарыстана ў большай геаметрыі вочак, у той час як крыху больш тоўстая фальга дапамагае з жорсткасцю сценкі ў меншых клетках.
- Выбар клею: Выбірайце клеі, сумяшчальныя з алюмініем і меркаваным асяроддзем эксплуатацыі. Падрыхтоўка паверхні і магчымыя грунтоўкі могуць палепшыць надзейнасць злучэння.
- Выбар аздаблення паверхні: Аголеная фальга можа максімальна павялічыць плошчу клеючай паверхні для некаторых клеяў, але палімерныя пакрыцця або аксідная пасівацыя могуць палепшыць вільгацятрываласць або палегчыць раз'яднанне, калі патрэбна модульная зборка.
Параўнанне з альтэрнатыўнымі сплавамі і прадуктамі
5052 H18 супраць 5052 H32/H34
- Сіла: H18 звычайна забяспечвае больш высокую трываласць, чым H32 або H34, з-за больш выяўленага нагартавання. Для асноўных сцен, гэта прыводзіць да большай лакальнай калянасці сценкі і ўстойлівасці да паглыбленняў пад нагрузкай.
- Пластычнасць: H32/H34 менш цвёрдыя і могуць быць больш пластычнымі, чым H18, што можа быць выгадна ў некаторых аперацыях фармавання, але можа паменшыць калянасць канчатковай геаметрыі стрыжня.
- Карозія: Усе H32/H34 супраць H18 захоўваюць аднолькавыя характарыстыкі ўстойлівасці да карозіі 5052; галоўнае адрозненне - механічнае з-за гарту.
- Аплікацыя падыходзіць: Для сотавых стрыжняў з высокай нагрузкай, дзе калянасць і трываласць сценкі важныя, H18, як правіла, з'яўляецца пераважнай. Для канструкцый, якія аддаюць перавагу формувальнасці і больш лёгкай апрацоўцы, H32/H34 можна разгледзець.
5052 H18 супраць 3003 H24
- Адрозненні сплаваў: 3003 з'яўляецца Al-Mn і ў цэлым забяспечвае выдатную формуемость, добрая ўстойлівасць да карозіі, і меншая трываласць адносна 5052. 5052 H18 забяспечвае больш высокі мяжа цякучасці і трываласць на разрыў, што прыводзіць да больш жорсткіх сценак ядра.
- Фармовальнасць: 3003 як правіла, лягчэй сфармаваць у цесную геаметрыю шасціграннай сценкі, асабліва для вельмі дробных памераў вочак або складанай геаметрыі. 5052 H18 забяспечвае надзейныя характарыстыкі, але можа спатрэбіцца больш жорсткі кантроль працэсу фармавання ў некаторых канструкцыях.
- Карозія і навакольнае асяроддзе: Абодва сплаву забяспечваюць добрую ўстойлівасць да карозіі, з 5052 звычайна лепш працуе ў складаных умовах дзякуючы ўтрыманню магнію, хоць гэта залежыць ад дакладнага хімічнага складу і ахоўных пакрыццяў.
- Кошт і даступнасць: 3003 звычайна забяспечвае больш нізкі кошт матэрыялу і выдатную даступнасць стандартнай таўшчыні фольгі, што робіць яго практычным выбарам для менш патрабавальных ядраў або эканамічна адчувальных праектаў.
5052 H18 супраць марскіх сплаваў вышэйшага класа (Нап., 5083, 5086)
- Марскі спектакль: 5083 і 5086 забяспечваюць выдатную каразійную ўстойлівасць у вельмі агрэсіўных марскіх асяроддзях. Для сотавых стрыжняў, якія выкарыстоўваюцца ў такім сэрвісе, дызайнеры могуць выбраць гэтыя сплавы для максімальнай даўгавечнасці, хоць і з больш высокімі матэрыяльнымі выдаткамі і магчымымі зменамі ў фарміраванні паводзін.
- Кампраміс паміж трываласцю і карозіяй: 5052 H18 трапляе ў залатую сярэдзіну - мацней, чым 3003 але не так устойлівы да карозіі, як 5083/5086. Выбар часта залежыць ад уздзеяння навакольнага асяроддзя і патрабаванняў да тэрміну службы панэлі.
Падводзячы вынік, 5052 Фальга H18 забяспечвае трывалую, ўстойлівы да карозіі варыянт з выдатнай калянасцю для сотавых стрыжняў, асабліва калі зніжэнне вагі і прадукцыйнасць панэлі ў марскіх або вільгацеўмоўных асяроддзях з'яўляюцца прыярытэтнымі. Для прыкладанняў, якія патрабуюць максімальнай устойлівасці да карозіі, варта разгледзець альтэрнатыўныя сплавы; для эканамічна адчувальных, менш напружаны дызайн, 3003 або іншыя сплавы могуць быць больш прыдатнымі.
Пражэктар пастаўшчыка: Алюміній Huawei
Huawei Aluminium Co., ТАА. (часта называюць проста Huawei Aluminium) з'яўляецца вядомым кітайскім вытворцам алюмінія з шырокім партфелем прадуктаў, які ўключае алюмініевыя пласціны, фальгі, і звязаныя з імі рашэнні, якія выкарыстоўваюцца ў аэракасмічнай сферы, ўпакоўка, аўтамабільны, і прамысловых сектарах.
Кампанія робіць упор на магчымасці вырабу высокатрывалай алюмініевай фальгі, пакрыцці, і комплексныя рашэнні для лёгкіх, высокапрадукцыйныя прыкладанні, у тым ліку сотавых асноўных матэрыялаў.
Профіль кампаніі і магчымасці
- Асноўныя напрамкі прадукцыі: Алюмініевыя пласціны, палоскі, фальгі, і кампазітных матэрыялаў; спецыялізацыя ў сплавах серыі 5xxx, такіх як 5052 і розных станаў настрою, разам з іншымі сплавамі серыі для спецыялізаваных ужыванняў.
- Вытворчы след: Буйныя пракатныя станы і заводы па апрацоўцы фальгі, якія забяспечваюць надзейныя пастаўкі заказаў сярэдняга і вялікага аб'ёму.
- Налада: Huawei Aluminium прапануе наладжванне таўшчыні фальгі, шырыня, нораў, аздабленне паверхні, і пакрыццяў у адпаведнасці з патрабаваннямі заказчыка для вытворчасці сотавых стрыжняў і іншых прыкладанняў.
- Якасць і сертыфікацыя: Пастаўшчык робіць упор на сістэмы якасці, кантроль працэсу, і адсочванне для падтрымкі крытычна важных аэракасмічных, аўтамабільны, і марскіх прыкладанняў. Тыповыя сертыфікаты ўключаюць кіраванне якасцю на аснове ISO і кантроль працэсаў, якія прымяняюцца да металаапрацоўкі і ўпакоўкі.
Сертыфікаты, сістэмы якасці, і ланцуг паставак
- Кіраванне якасцю: Прытрымліваецца прызнаных стандартаў якасці, якія адносяцца да металаапрацоўкі і вытворчасці фальгі; надзейная праграма кантролю якасці дапамагае забяспечыць стабільныя механічныя ўласцівасці, аздабленне паверхні, і допускі на памеры.
- Прасочвальнасць: Матэрыялы адсочваюцца ад злітка / нарыхтоўкі да канчатковай шпулькі для забеспячэння паслядоўнага хімічнага складу і гісторыі працэсаў, ключавое патрабаванне да найважнейшых структурных кампанентаў.
- Практыкі аховы навакольнага асяроддзя і бяспекі: Палітыка ў галіне планшэтаў і аховы навакольнага асяроддзя адпавядае чаканням галіны адносна адказнага вытворчасці.
Чаму варта выбраць Huawei Aluminium 5052 Фальга H18
- Надзейнасць: Паслужны спіс абслугоўвання патрабавальных рынкаў з стабільнай якасцю матэрыялу і надзейнасцю паставак.
- Налада: Магчымасць адаптаваць спецыфікацыі фальгі для вытворчасці сотавых стрыжняў, дапамога ў аднастайнай геаметрыі клеткавай сценкі і прадукцыйнасці склейвання.
- Падтрымка: Тэхнічная падтрымка падбору матэрыялу, параметры апрацоўкі, і QA дакументацыя для дапамогі інжынерам-канструктарам і вытворцам.
- Глабальны ахоп: Магчымасці размеркавання і лагістыкі, якія дапамагаюць скараціць тэрміны выканання і павысіць устойлівасць ланцужкоў паставак для буйнамаштабных сотавых праектаў.
Пры выбары пастаўшчыка для 5052 Фальга H18, якая выкарыстоўваецца ў сотавых стрыжнях, важна ўлічваць не толькі кошт, але і здольнасць забяспечваць стабільныя ўласцівасці матэрыялу, прадастаўленне дакументацыі прасочвання, і падтрымка дызайну праз тэхнічнае супрацоўніцтва.
Huawei Aluminium - надзейны варыянт у гэтай прасторы, з акцэнтам на высокатрывалую фальгу і індывідуальныя рашэнні для кліентаў.

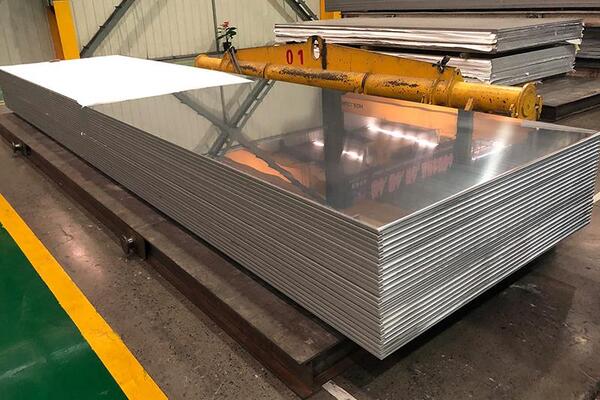
Huawei 5052 H18 алюмініевая фальга
Ідэя вытворчасці і даныя працэсу
Тыповыя вытворчыя паказчыкі і нормы лому
- Алюмініевая фальга вытворчасць у дыяпазоне 20–80 мкм можа ўключаць некаторы колькасць лому з-за абрэзкі краёў, варыяцыя таўшчыні, і дэфекты паверхні. Сучасныя пракатныя станы ўкараняюць строгі кантроль таўшчыні, з тыповымі прымальнымі допускамі таўшчыні шчыліны або фальгі каля ±1–5% у залежнасці ад таўшчыні.
- Колькасць лому звычайна кіруецца з дапамогай кантролю працэсу і перапрацоўкі адбракаванага матэрыялу. У добра кантраляваных аперацыях, агульны выхад можа быць у дыяпазоне 85-98% для асноўных ліній прадукцыі, з варыяцыямі па таўшчыні і шырыні шпулькі.
Час выканання, MOQ, і налада
- Час выканання: Залежыць ад магутнасці пракатнага стана пастаўшчыка, бягучы попыт вытворчасці, і налада. Для стандартных прадуктаў, час выканання можа быць адносна кароткім; для індывідуальных пакрыццяў, аздаблення, або спецыяльныя допускі, з'яўляюцца больш працяглымі тэрмінамі выканання.
- Мінімальныя колькасці замовы (MOQ): Часта прывязаны да памераў рулонаў і патрабаванням заказчыка; буйнамаштабныя закупкі сотавай праграмы могуць выйграць ад цэнаўтварэння на аснове кантрактаў і фіксаваных гадавых аб'ёмаў.
- Налада: Пастаўшчыкі могуць наладзіць таўшчыню, шырыня, нораў, і аздабленне паверхні. Дадатковыя опцыі ўключаюць аддзяляльныя пакрыцця для палягчэння склейвання асабовага боку, або антыкаразійныя пакрыцця для марскіх асяроддзяў.
Пратаколы тэсціравання і кантролю якасці
Для забеспячэння прыдатнасці для сотавых стрыжняў, пастаўшчыкі і вытворцы звычайна праводзяць шэраг выпрабаванняў, у тым ліку:
- Праверкі памераў: Аднастайнасць таўшчыні па даўжыні рулона, прамалінейнасць краю, і допускі па шырыні.
- Механічныя ўласцівасці: Тэсты на расцяжэнне і складанне карты цвёрдасці для пацверджання UTS, YS, і значэння адноснага падаўжэння адпавядаюць зададзенаму тэмперу.
- Якасць паверхні: Агляд на наяўнасць драпін, ламінацыі, і дэфекты паверхні, якія могуць пагоршыць склейванне.
- Каразійныя выпрабаванні: Выпрабаванні салянага туману і камеры вільготнасці для імітацыі марскога або вонкавага ўздзеяння, забеспячэнне ўстойлівасці да карозіі ў адпаведнасці з чаканым тэрмінам службы.
- Тэсты на трываласць на адрыў: Трываласць злучэння паміж асноўнай сценкай і асабовымі лістамі ў імітаваных умовах эксплуатацыі для праверкі адгезіі.
Рэпрэзентатыўныя тэсты якасці для 5052 H18 Алюмініевая фальга для сотавых стрыжняў
| Тып тэсту | Намер | Тыповыя крытэрыі прыёмкі |
|---|---|---|
| Аднастайнасць таўшчыні | Забяспечце аднастайнасць сцен | ±5% па шырыні шпулькі; ±1–3 мкм для тонкай плёнкі |
| Выпрабаванне на расцяжэнне (Ots) | Трываласць матэрыялу | У вызначаным дыяпазоне UTS для тэмпературы H18 |
| Мяжа цякучасці | Супраціў мясцовай дэфармацыі | У межах 0.2% кампенсаваць мэтавую даходнасць |
| Падаўжэнне | Пластычнасць і пластычнасць | Вышэй мінімуму, патрабаванага канструкцыяй (часта >6–10%) |
| Цэласнасць паверхні | Дэфекты і шурпатасці | Без расколін, ямкі, або значных драпін |
| Карозія салянага туману | Марскі супраціў | Няма празмернай карозіі пасля стандартных цыклаў |
| Трываласць адрыву | Прадукцыйнасць склейвання | Адпавядае або перавышае патрабаванні да клею |
FAQ каля 5052 H18 Алюмініевая фальга для сотавых стрыжняў
Q1: Якой таўшчыні 5052 Фальга H18 звычайна выкарыстоўваецца для сотавых стрыжняў?
– A1: Звычайная таўшчыня вагаецца ад каля 20 мкм да 80 мкм (0.020–0,080 мм). Больш тоўстую плёнку выбіраюць для большай калянасці або большай геаметрыі вочак, у той час як больш тонкая фальга памяншае вагу і можа быць прыдатнай для канфігурацый дробных ячэек.
Q2: Як 5052 H18 параўнаць з 3003 для сотавых ядраў?
– A2: 5052 H18 звычайна забяспечвае больш высокую трываласць і калянасць, чым 3003 за кошт большай трываласці і ўтрымання магнію, што робіць яго больш прыдатным для ядраў з больш высокай нагрузкай. 3003 лягчэй фармавацца і можа быць больш эканамічна эфектыўным для менш патрабавальных ядраў або там, дзе не патрабуецца звышвысокая калянасць.
Q3: Калі я павінен разгледзець 5083 або 5086 замест таго, каб 5052 H18?
– A3: Для прыкладанняў, якія патрабуюць максімальнай устойлівасці да карозіі ў вельмі агрэсіўных марскіх асяроддзях, 5083 або 5086 можа быць пераважней, нягледзячы на больш высокі кошт. Калі ў прыярытэце максімальная трываласць сцен з марскім уздзеяннем, гэтыя сплавы забяспечваюць выдатныя каразійныя характарыстыкі, хаця і з кампрамісамі ў кошце і патэнцыйнай розніцы ў апрацоўцы.
Q4: Якія фактары ўплываюць на прадукцыйнасць склейвання 5052 Ядра з фальгі H18?
– A4: Аздабленне паверхні, наяўнасць пакрыццяў, таўшчыня фальгі, і клеевая сістэма - усё гэта ўплывае на склейванне. Аголеная фальга можа запатрабаваць больш дбайнай падрыхтоўкі паверхні, у той час як палімерныя пакрыцця могуць палепшыць апрацоўку і паводзіны вызвалення. Тэмпература і вільготнасць падчас отвержденія таксама ўплываюць на характарыстыкі клею.
Q5: Ці існуюць пэўныя стандарты або сертыфікаты, на якія варта звярнуць увагу пры куплі 5052 Фальга H18 для сотавых стрыжняў?
– A5: Шукайце сертыфікаты пастаўшчыкоў, якія пацвярджаюць хімічны склад, нораў, допускі па таўшчыні, і механічныя ўласцівасці. Сертыфікаты сістэмы менеджменту якасці (Нап., ISO 9001) і дакументацыя прасочвання матэрыялу важная. Для аэракасмічнага прымянення, дадатковыя сертыфікаты або сертыфікаты матэрыялу (Нап., Спецыфікацыі AMS) могуць прымяняцца. Праверце адпаведнасць канчатковым панэлі адпаведным рэгіянальным стандартам і патрабаванням заказчыка.
Q6: Якія агульныя паказчыкі якасці пры праверцы 5052 Фальга H18 для сотавых стрыжняў?
– A6: Раўнамерная таўшчыня па ўсім рулоне, гладкая паверхня без дэфектаў і драпін, стабільная якасць краю, стабільны характар і дадзеныя аб механічных уласцівасцях, і надзейная аздабленне паверхні, прыдатная для склейвання з дапамогай абранай клеевой сістэмы.
Q7: Як уплываюць экалагічныя ўмовы 5052 Фальга Н18 у сотавых стрыжнях?
– A7: Працяглае ўздзеянне вільгаці і саляных пырскаў можа парушыць каразійную ўстойлівасць алюмініевых сплаваў. Ахоўныя пакрыцця або апрацоўка паверхні і належная герметызацыя краёў панэлі могуць паменшыць гэтыя рызыкі. Дыферэнцыяльнае цеплавое пашырэнне паміж стрыжнем і асабовымі лістамі таксама з'яўляецца фактарам канструкцыі, хоць каэфіцыент цеплавога пашырэння 5052 адпавядае тыповым алюмініевым сплавам.
Q8: Ці можа Huawei пастаўляць алюміній 5052 Фальга Н18 з палімерным пакрыццём для склейвання?
– A8: так, шмат пастаўшчыкоў, у тым ліку Huawei Aluminium, прапануем варыянты з палімерным пакрыццём для палягчэння працэсаў склейвання або раз'яднання ў залежнасці ад патрабаванняў канструкцыі. Пацвердзіце тып пакрыцця, таўшчыня, і сумяшчальнасць з вашай клейкай сістэмай і аперацыйным асяроддзем.
Q9: Як мне паказаць уласцівасці матэрыялу пастаўшчыку для праекта сотавага ядра?
– A9: Дайце падрабязную інфармацыю, уключаючы сплав мішэні (5052), нораў (H18), дыяпазон таўшчыні фальгі, шырыня, аздабленне паверхні, патрабаванні да пакрыцця або апрацоўкі, допускі, неабходныя дыяпазоны механічных уласцівасцяў (Ots, YS, падаўжэнне), патрабаванні да каразійнай стойкасці, і патрэбнасці ў дакументацыі (сертыфікаты на матэрыялы, пратаколы выпрабаванняў, прасочлівасць). Таксама, укажыце любыя мэтавыя паказчыкі па ахове навакольнага асяроддзя або тэрміну службы, каб дапамагчы пастаўшчыку адаптаваць прадукт да вашага прымянення.
Q10: Які тыповы час выканання 5052 Фальга H18 для сотавых стрыжняў?
– A10: Час выканання вар'іруецца ў залежнасці ад аб'ёму, патрабаванні талерантнасці, апрацоўка паверхні, і варыянты пакрыцця. Для стандартных аб'ёмаў і таўшчынь, час выканання можа быць парадку некалькіх тыдняў; для нестандартных пакрыццяў або жорсткіх допускаў, гэта можа працягвацца да некалькіх тыдняў ці месяцаў. Узаемадзейнічайце з пастаўшчыком, каб пацвердзіць бягучую магутнасць і расклад.
Выснова
5052 Алюмініевая фальга H18 для сотавых стрыжняў з'яўляецца практычным, высокапрадукцыйны варыянт для сотавых стрыжняў у сучасных структурных панэлях.
Яго спалучэнне сілы, ўстойлівасць да карозіі, і здольнасць да фарміравання робіць яго добра прыдатным для аэракасмічнай прамысловасці, аўтамабільны, марская, і прамысловае прымяненне, дзе эканомія вагі і механічная надзейнасць маюць першараднае значэнне.
Прамежак часу 5052 H18 можа не адпавядаць каразійнай устойлівасці марскіх сплаваў вышэйшага класа, такіх як 5083 або 5086 у самых суровых умовах, ён прапануе высокую прадукцыйнасць і рэнтабельнасць для многіх асноўных канструкцый, асабліва там, дзе ўздзеянне мора ўмеранае або дзе выкарыстоўваюцца ахоўныя пакрыцця.
Пры выбары фальгі для сотавых стрыжняў, важна ўлічваць усю сістэму: геаметрыя клеткі, клейкая стратэгія, асабовыя матэрыялы, ўздзеянне навакольнага асяроддзя, і мэтавыя паказчыкі.
Тэмпература, таўшчыня, і аздабленне паверхні фальгі - усё гэта ўплывае на тое, наколькі добра стрыжань працуе ў эксплуатацыі. Супрацоўніцтва з вопытнымі пастаўшчыкамі, такімі як Huawei Aluminium, можа забяспечыць каштоўную тэхнічную падтрымку, сертыфікаты на матэрыялы, і параметры наладкі для задавальнення строгіх крытэрыяў дызайну.
Магчымасці Huawei Aluminium у галіне высокатрывалай плёнкі, Аздабленне паверхні, і індывідуальныя рашэнні могуць дапамагчы забяспечыць стабільную якасць матэрыялу, надзейнасць пастаўкі, і аптымізацыя прадукцыйнасці для вытворчасці сотавага ядра.
Паколькі прамысловасць працягвае прасоўвацца да больш лёгкіх, мацней, і больш трывалыя панэлі, 5052 Алюмініевая фальга H18 застанецца надзейным варыянтам для сотавых стрыжняў.
Ён прапануе прадказальны набор уласцівасцей, на якія інжынеры могуць спадзявацца пры распрацоўцы панэляў наступнага пакалення для аэракасмічных інтэр'ераў, аўтамабільныя кампаненты, гандолы ветравой турбіны, і марскіх збудаванняў.
Разумеючы моцныя бакі матэрыялу і кампрамісы, дызайнеры і вытворцы могуць дасягнуць аптымальнай прадукцыйнасці, надзейнасць, і эканамічная эфектыўнасць іх сотавых асноўных рашэнняў.
Падзяліцца з PDF: Загрузка


Пакінуць адказ